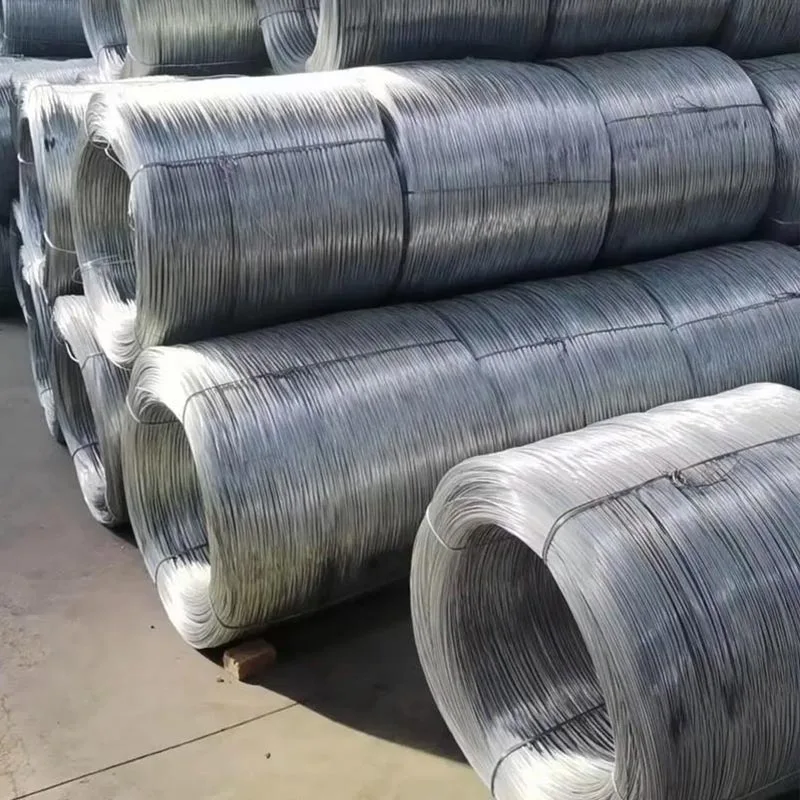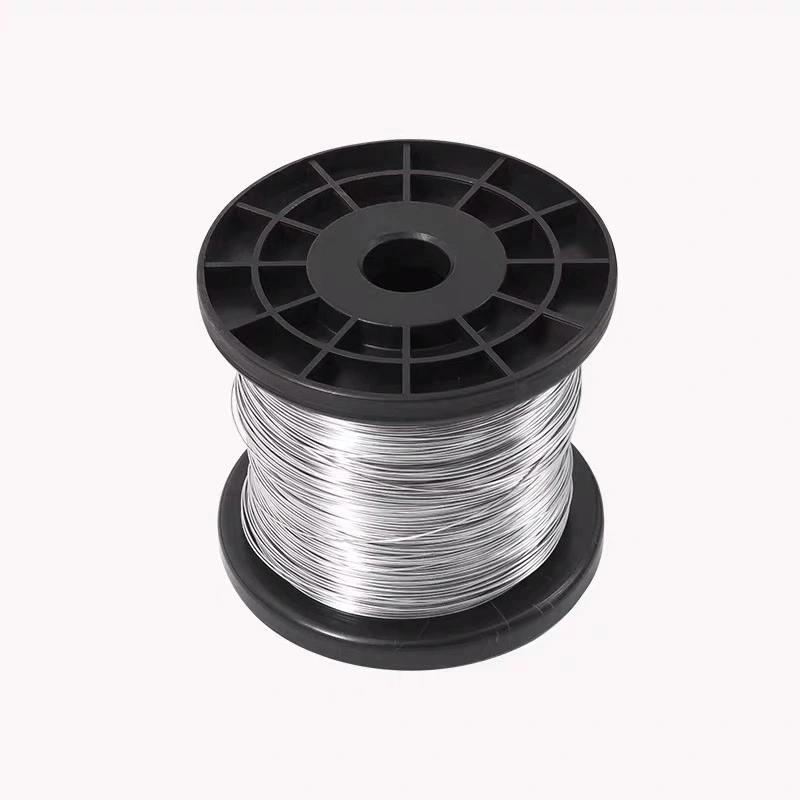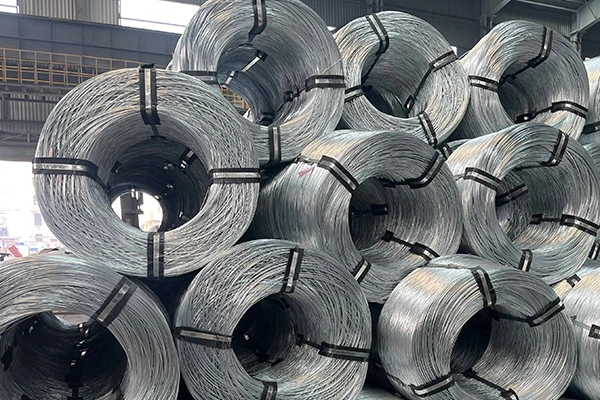
YS STÅLtillverkar galvaniserad ståltråd av högkvalitativt lågkol- och högkolhaltigt stålvalstråd, dragna till exakta diametrar och sedan belagda med ett enhetligt zinkskikt med antingen varmförzinkning eller elektrogalvanisering. Den resulterande tråden är lämplig för applikationer som sträcker sig från jordbruksstängsel och konstruktionsbindning till armering för elkablar och ACSR-kärntråd. Varje spole som lämnar YS STEEL-anläggningen inspekteras med avseende på diametertolerans, zinkbeläggningsmassa, draghållfasthet, töjning och ytkvalitet innan förpackning för inrikes- eller exportsändning.
Varmförzinkad ståltråd tillverkas genom att rengjord tråd passerar genom ett smält zinkbad vid cirka 450°C till 460°C. Detta skapar en metallurgisk bindning och en tjockare beläggning, ofta mellan 40 och 350 g/m², vilket ger långvarigt korrosionsskydd i utomhusmiljöer. Elektro-galvaniserad ståltråd använder en elektrolytisk process för att applicera ett tunnare, mer enhetligt zinkskikt, vanligtvis 8 till 30 g/m², och är att föredra när slät ytfinish eller exakta dimensioner är kritiska. YS STEEL erbjuder båda typerna och kan rekommendera det mest ekonomiska alternativet baserat på förväntad servicemiljö och bearbetningskrav.
YS STÅL tillverkar galvaniserad ståltråd i diametrar från 0,15 mm till 8,0 mm. Baslinjespecifikationerna listas nedan och anpassade värden kan produceras för specifika beställningar.
YS STÅL börjar varje produktionskörning med inkommande valstrådsinspektion. Stången kontrolleras med avseende på kemisk sammansättning, ytdefekter och dimensionsnoggrannhet innan den skickas till ritlinjen. Stången avkalkas sedan mekaniskt och betas i saltsyra för att avlägsna kvarnskal, följt av vattensköljning och fosfat- eller boraxbeläggning för att förbereda ytan för dragning.
Dragning reducerar tråden till måldiametern genom en serie volframkarbid- eller diamantformar. För galvaniserad ståltråd med låg kolhalt kan mellanglödgning utföras för att återställa duktiliteten. För tråd med hög kolhalt används patentering för att uppnå den erforderliga draghållfastheten innan slutdragning. YS STEEL kontrollerar draghastighet, formgeometri och smörjning för att bibehålla konsekvent diameter och ytkvalitet.
Efter dragning flusas tråden och förs genom zinkbadet. För varmförzinkning övervakas zinkbadets temperatur och nedsänkningstiden kontinuerligt. Torkdynor eller kväveavtorkningssystem styr beläggningens tjocklek. Tråden kyls sedan i vatten och lindas upp på spolar. För elgalvaniserad tråd är draglinjen kopplad till en galvaniseringssektion där zink avsätts från en elektrolytlösning. Strömdensitet och badkemi kontrolleras för att säkerställa enhetlig beläggningstjocklek.
Varje spole testas innan den släpps. YS STEEL använder mikrometermätning, dragprovningsmaskiner, beläggningsmassatester, inpackningstester och visuell inspektion för att verifiera överensstämmelse. Brukstestcertifikatet registrerar de faktiska värdena för diameter, draghållfasthet, töjning, zinkbeläggningsmassa och standardreferenser. Tredjepartsinspektion av SGS, BV eller motsvarande byråer accepteras före leverans.
S: Varmförzinkad ståltråd nedsänks i ett smält zinkbad vid cirka 450°C till 460°C, vilket bildar ett zink-järnlegeringsskikt och ett relativt tjockt yttre zinkskikt. Typisk beläggningsmassa varierar från 40 till 350 g/m², vilket ger utmärkt korrosionsbeständighet och är att föredra för utomhusstängsel, gabioner och konstruktion. Elektrogalvaniserad ståltråd beläggs i ett galvaniseringsbad vid rumstemperatur, vilket ger ett tunnare skikt på 8 till 30 g/m² med en ljus, slät yta. Den är bättre lämpad för inomhus- eller lätta applikationer där exakta mått och utseende spelar roll. YS STEEL kan tillhandahålla båda typerna baserat på applikationen.
S: För utomhusstängsel i normala landsbygds- eller förortsmiljöer rekommenderar YS STEEL en minsta zinkbeläggning på 60 g/m². I fuktiga eller industriella områden, välj 90 till 120 g/m². Kustmiljöer kräver minst 180 g/m² för att förhindra för tidig korrosion från saltstänk. Tyngre beläggningar upp till 245 eller 350 g/m² används för gabioner, stödmurar och kabelarmering där lång livslängd är kritisk. Den korrekta beläggningsvikten bör balansera initialkostnaden med utbytes- och underhållskostnader över 10 till 20 år.
A: Ja. YS STEEL accepterar specialbeställningar för diameter från 0,15 mm till 8,0 mm, med diametertolerans så snäv som ±0,01 mm. Draghållfastheten kan justeras mellan 300 MPa och 1800 MPa genom att välja stålstång med låg kolhalt eller hög kolhalt och styra dragnings- och värmebehandlingsstegen. Spolens vikt kan produceras från 50 kg till 1000 kg, och packningen kan anpassas efter kundens specifikationer. Skicka en ritning eller tekniskt datablad så bekräftar YS STEEL genomförbarheten och lämnar en offert.
S: YS STEEL-produkter överensstämmer med ASTM A641 för zinkbelagd kolståltråd, ASTM B498 för zinkbelagd stålkärntråd som används i överliggande elektriska ledare, EN 10244-2 för zink- och zinklegeringsbeläggningar på ståltråd, GB/T 343 för allmänt bruk galvaniserad ståltråd8 och ISO-stålstål 79-beläggning på 79 ståltråd. Tredjepartsinspektion av SGS, BV eller motsvarande byråer accepteras före leverans.
S: Standardexportförpackningar använder ett lager av plastfilm direkt mot spolen, följt av vattentät hessianduk och stålband. Spolar placeras på träpallar eller i fiberfat för små diametrar. För lastning av containers utomlands använder YS STEEL torkmedelspåsar och hörnskydd för att förhindra fuktskador och spoldeformation. Anpassade förpackningar som kartonger, plywoodfodral eller öga-till-vägg-spolkonfiguration är tillgänglig på begäran.
S: Förvara rullar i ett torrt, ventilerat lager på avstånd från direkt regn och kondens. Håll förpackningen intakt fram till användning. Om rullar måste förvaras utomhus, täck dem med vattentät presenning och håll dem från marken på pallar. Vitrost uppstår när fukt fångas mellan lager av zinkbeläggning i frånvaro av luftflöde; att använda torkmedelspåsar och undvika temperatursvängningar kan minska denna risk. Mindre vitrost påverkar vanligtvis inte den mekaniska hållfastheten, men kraftig vitrost kan minska beläggningens livslängd.