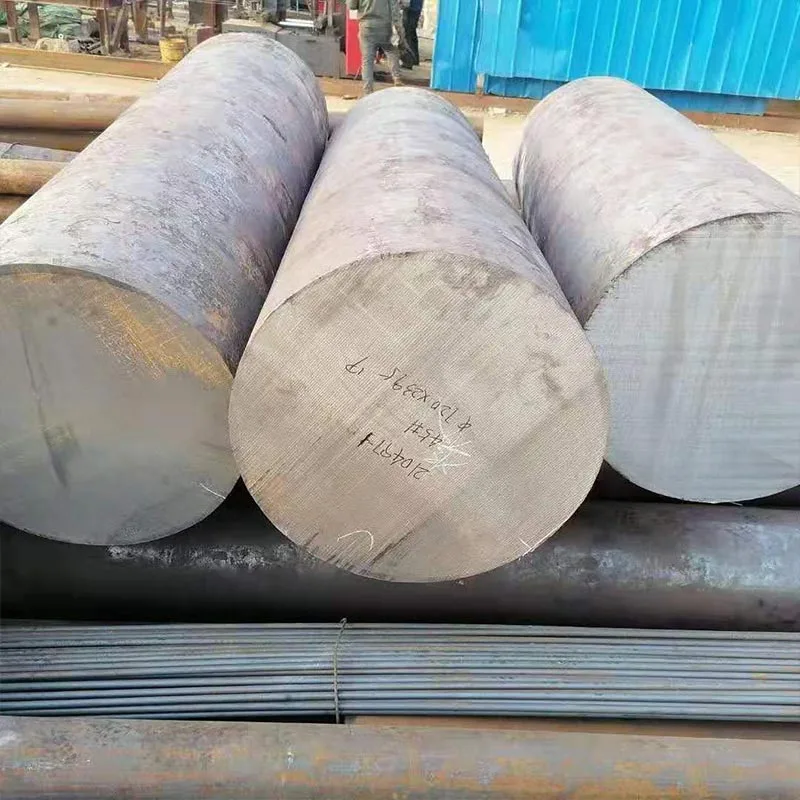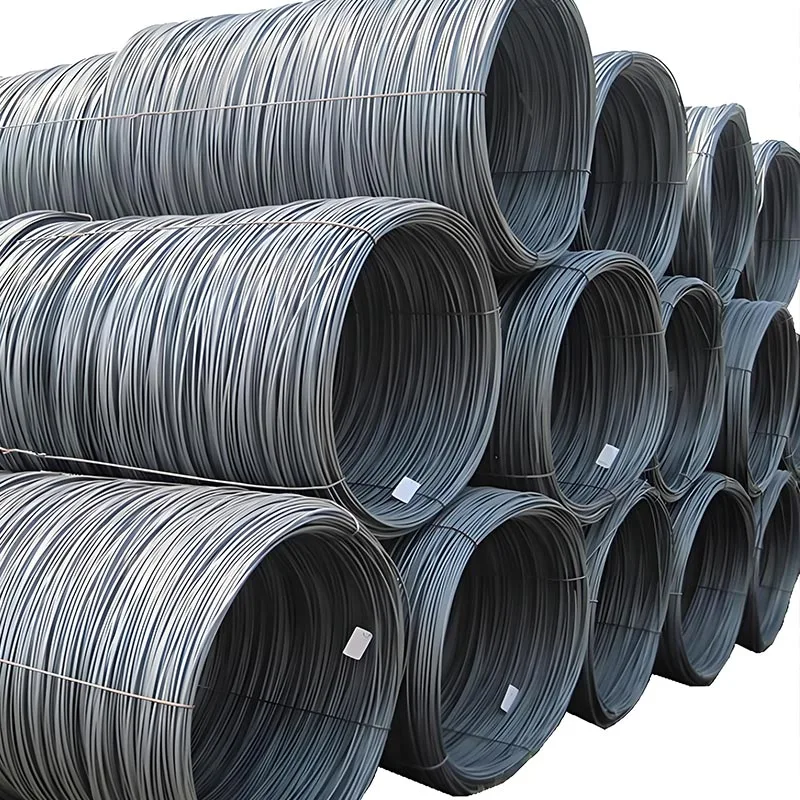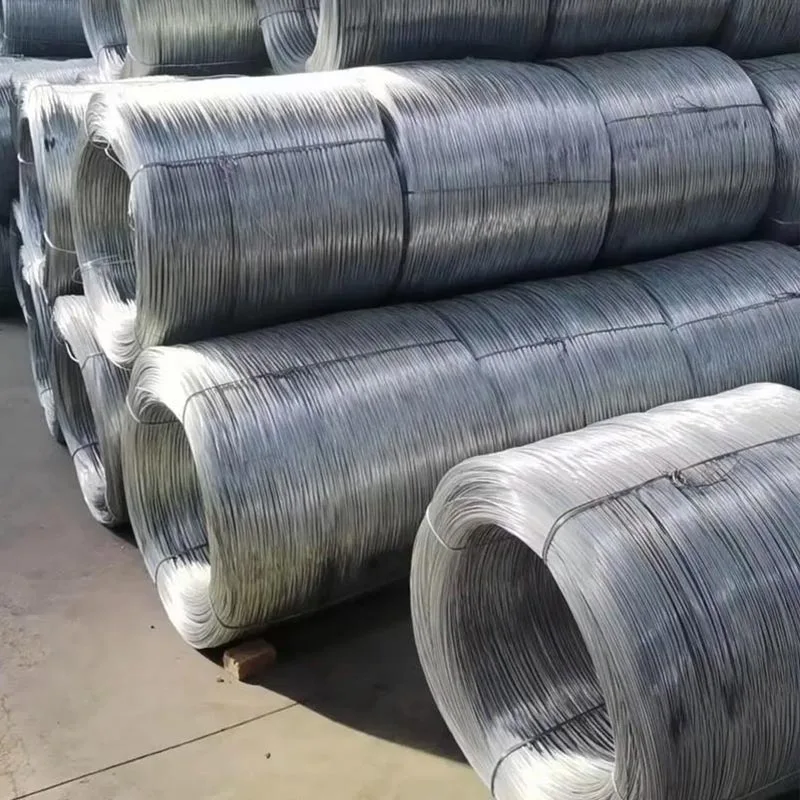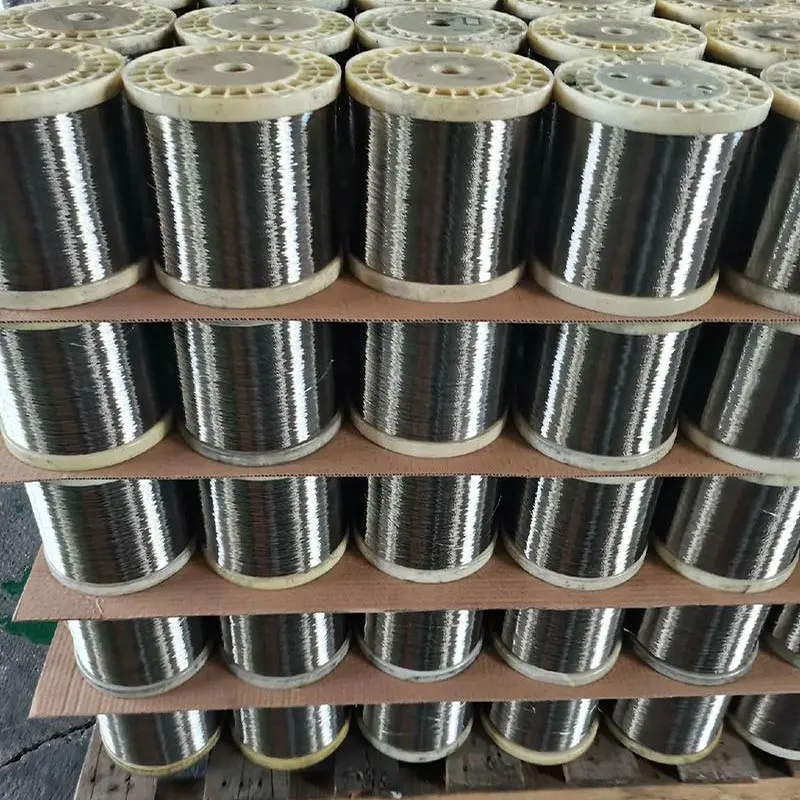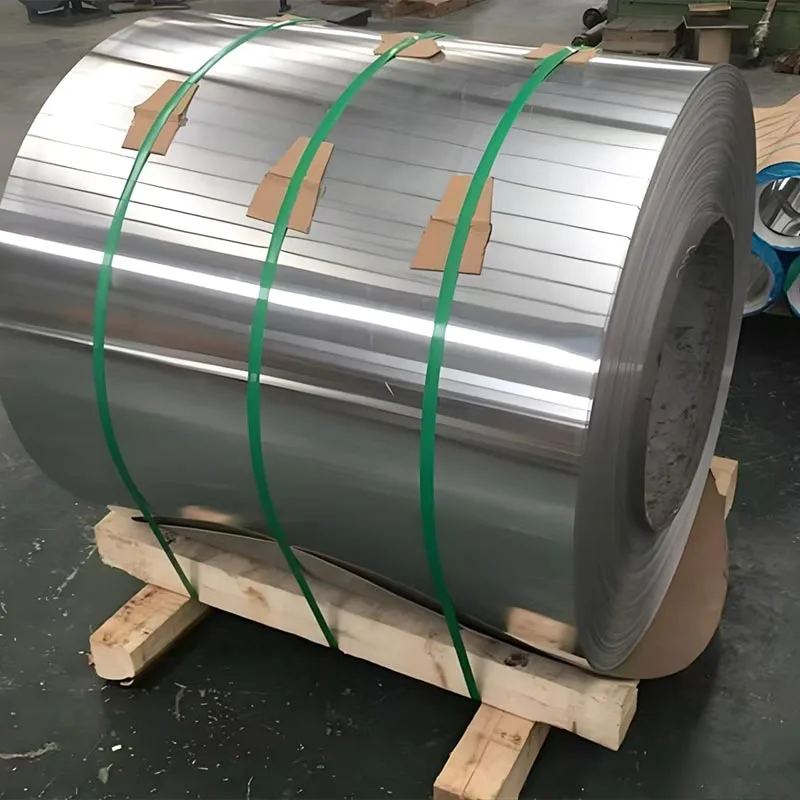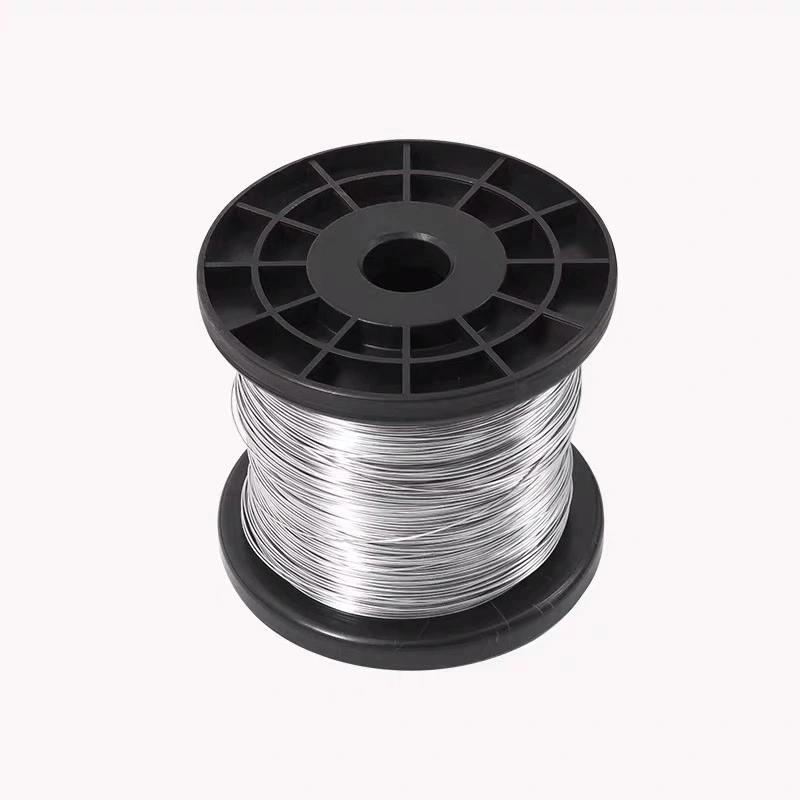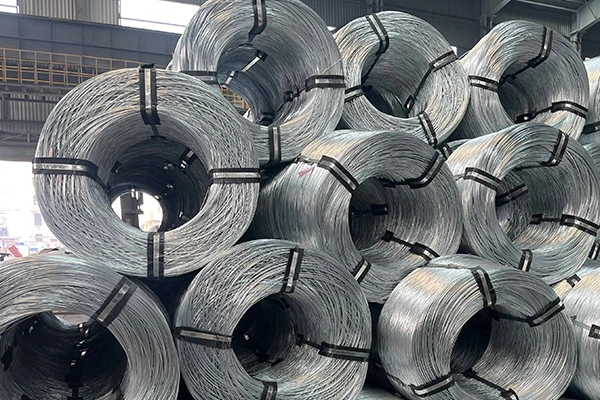
Ståltrådar och -stänger är långa stålprodukter som produceras genom varmvalsning, kalldragning eller en kombination av båda processerna. Valstråd varierar vanligtvis från 5,5 mm till 16 mm i diameter och levereras i spolform. Det fungerar som utgångsmaterial för dragen tråd, fästelement, fjädrar, svetstillsatsmaterial, armeringsnät och många andra produkter. Dragen ståltråd tillverkas genom att man drar valstråd genom en serie stansar för att uppnå mindre diametrar, snävare toleranser och högre draghållfasthet.YS STÅLtillhandahåller både varmvalsad valstråd och kalldragen ståltråd för att täcka ett brett spektrum av industriella krav.
Kvalitet i denna kategori definieras av kemisk sammansättning, yttillstånd, dimensionell konsistens och mekaniskt beteende. För köpare är det viktigt att specificera rätt kvalitet och bearbetningsväg för att undvika produktionsfel och säkerställa nedströmsprestanda. YS STEEL upprätthåller full spårbarhet från smält till färdig spole, vilket gör att kunderna kan få konsekvent material sats efter sats.
Produktportföljen på YS STEEL täcker valstråd med låg kolhalt, medelkolhalt, hög kolhalt och legerat stålvalstråd, såväl som kalldragen tråd i flera ytbehandlingar. Följande lista sammanfattar kärntillförselparametrarna:
Tabellen nedan listar ett typiskt specifikationsområde för YS STEEL ståltråd och stavprodukter. Verkliga värden kan justeras enligt önskad standard eller tillämpning. YS STEEL arbetar med kunder för att uppfylla specifika kemiska och mekaniska krav.
| Parameter | Trådstång med låg kolhalt | Medium koltrådstråd | Högkolstålstråd | Kalldragen tråd |
|---|---|---|---|---|
| Diameterintervall | 5,5 – 16,0 mm | 5,5 – 14,0 mm | 5,5 – 13,0 mm | 0,15 – 8,0 mm |
| Kolinnehåll | 0,05 % – 0,15 % | 0,20 % – 0,45 % | 0,60 % – 0,85 % | 0,05 % – 0,85 % |
| Draghållfasthet | 320 – 480 MPa | 480 – 800 MPa | 800 – 1 250 MPa | 450 – 2 200 MPa |
| Avkastningsstyrka | 180 – 300 MPa | 280 – 550 MPa | 500 – 900 MPa | 350 – 1 800 MPa |
| Förlängning | ≥ 25 % | ≥ 15 % | ≥ 8 % | ≥ 2 % – 15 % beroende på diameter |
| Ytjämnhet | ≤ 25 µm | ≤ 25 µm | ≤ 20 µm | ≤ 5 µm för ljus finish |
| Coil Vikt | 1 500 – 2 500 kg | 1 500 – 2 200 kg | 1 200 – 2 000 kg | 10 – 1 000 kg |
| Standardöverensstämmelse | ASTM A510, JIS G3505, GB/T 701 | ASTM A510, JIS G4051, GB/T 4354 | ASTM A510, JIS G3502, GB/T 4354 | ASTM A227, JIS G3521, GB/T 4357 |
Mekanisk prestanda är en kritisk urvalsfaktor för ståltrådar och -stänger. YS STEEL utför dragprovning, hårdhetstestning och mikrostrukturanalys på varje produktionsparti. Följande tabell ger typiska mekaniska värden efter bearbetningsvillkor:
| Skick | Draghållfasthet (MPa) | Yield Strength (MPa) | Förlängning (%) | Hårdhet (HRC) |
|---|---|---|---|---|
| Varmvalsad lågkolhalt | 320 – 420 | 180 – 260 | 28 – 35 | ≤ 10 |
| Varmvalsad högkolhalt | 800 – 1 050 | 500 – 650 | 10 – 16 | 18 – 25 |
| Glödgad tråd | 400 – 650 | 220 – 380 | 18 – 28 | ≤ 15 |
| Kalldragen ljustråd | 750 – 1 400 | 550 – 1 100 | 5 – 15 | 20 – 30 |
| Oljehärdad tråd | 1 300 – 2 200 | 1 100 – 1 900 | 2 – 6 | 35 – 50 |
Dimensionstoleranser styrs efter diameter. För valstråd är standarddiametertoleransen ±0,15 mm, medan nära tolerans kan nå ±0,08 mm. För dragen tråd uppnår precisionsdragning toleranser ner till ±0,005 mm för diametrar över 1,0 mm. YS STEEL ger rundhetskontroll inom 0,05 mm för de flesta dragna produkter, vilket är avgörande för höghastighetsformning och fjäderproduktion.
YS STÅL erbjuder flera ytförhållanden för att stödja nedströmsprocesser såsom kall riktning, tråddragning, fjäderlindning och svetsning. Den korrekta ytfinishen minskar slitaget på formen, förbättrar upptagningen av smörjmedel och säkerställer rena slutprodukter.
YS STÅL kontrollerar hela produktionsvägen för ståltråd och -stång, med start från högkvalitativa ämnen. Processen börjar med kvalificerade stålämnen från integrerade stålverk eller YS STEELs partnerleverantörer. Billets värms upp till cirka 1 050–1 200 °C i en stråleugn och rullas sedan genom en kontinuerlig höghastighets valstrådskvarn. Kontrollerad kylning på en Stelmor-transportör justerar mikrostrukturen för de mekaniska egenskaperna som krävs.
För dragen tråd genomgår den varmvalsade valstråden först mekanisk avkalkning och betning. Det dras sedan genom volframkarbid eller diamantformar med korrekt smörjning. Flera genomgångar minskar diametern gradvis och ökar draghållfastheten. Mellanglödgning tillämpas för mycket små diametrar eller när hög duktilitet krävs. YS STEEL använder in-line virvelströmstestning, laserdiametermätare och ytinspektionssystem för att upptäcka sprickor, varv och dimensionsavvikelser.
Varje spole har ett unikt värmenummer och partinummer. Testcertifikat tillhandahålls enligt EN 10204 3.1 eller 3.2, inklusive kemisk sammansättning, dragresultat, dimensionskontroller och yttillståndsrapporter. YS STEEL stöder även tredjepartsinspektioner av SGS, BV eller kundutsedda inspektörer.
Ståltrådar och -stänger från YS STEEL används i krävande sektorer där konsekvens och spårbarhet inte är förhandlingsbara. Nyckelapplikationer inkluderar:
Korrekt förpackning skyddar ståltråd och stång under transport och lagring. YS STEEL använder standardbruksförpackningar med varje spole tätt bunden av stålband eller trådband. Vid exportförsändelser lindas rullar med rostskyddspapper och plastfilm, säkras sedan på pallar eller i buntar. Typiska förpackningsdetaljer listas nedan:
Vad är skillnaden mellan ståltråd och ståltråd?
Valstråd av stål är den varmvalsade halvfabrikatet, vanligtvis 5,5 mm till 16 mm i diameter, levererad i rullform. Den har en skalyta och är avsedd för vidare bearbetning. Ståltråd tillverkas genom att kalldraga valstråd genom stansar, minska diametern och förbättra draghållfastheten, dimensionsnoggrannheten och ytfinishen. YS STEEL levererar båda produkterna och kan rekommendera den mest lämpliga formen baserat på din slutliga applikation, dragkapacitet och formningsutrustning.
Vilken stålsort ska jag välja för fästelement för kalla rubriker?
För standardproduktion av kallhuvud och fästelement används lågkolhalter som SAE 1006, SAE 1008 och SAE 1018 i stor utsträckning eftersom de erbjuder god formbarhet och tillräcklig hållfasthet efter kallbearbetning. För fästelement med högre hållfasthet kan medelstora kol- eller legeringskvaliteter som SAE 1035, SAE 1045 eller borbehandlade stål krävas. YS STEEL tillhandahåller fosfatbelagd valstråd och glödgad tråd speciellt designad för kall kurs. Valet beror på den slutliga fästanordningsklassen, erforderlig draghållfasthet och komplexiteten i formningsprocessen.
Hur påverkar ytfinish tråddragningsprestanda?
Ytfinish påverkar direkt smörjning, livslängd och draghastighet. Varmvalsad glödskal tas bort genom betning eller mekanisk avkalkning före dragning. Fosfaterade ytor skapar ett mikroporöst lager som håller smörjmedel, vilket minskar friktion och slitage på formen. YS STEEL rekommenderar fosfatbelagd valstråd för stränga kalldragningsoperationer och ljusdragen finish för slutprodukter som kräver en ren, slät yta. Dålig ytbehandling kan leda till brott, ytrepor och inkonsekventa mekaniska egenskaper.
Vilken spolvikt ska jag ange för min produktionslinje?
Spolens vikt påverkar produktiviteten och växlingsfrekvensen. Större spolar minskar stilleståndstiden och är att föredra i höghastighetsritning eller kurslinjer. En del äldre utrustning eller avrullningssystem klarar dock inte spolar över 1 500 kg. YS STEEL erbjuder spolevikter från 500 kg till 2 500 kg för valstråd och från 10 kg till 1 000 kg för dragen tråd. Vi kan även tillhandahålla kompakta spolar eller spolar för automatisk svets- och fjädermaskineri. Det är bäst att bekräfta din avspolningskapacitet och kompatibilitet med innerdiameter innan du beställer.
Kan YS STEEL leverera ståltrådar och -stänger enligt JIS-, ASTM- eller GB-standarder?
Ja. YS STEEL producerar regelbundet enligt internationella standarder som ASTM A510, ASTM A227, JIS G3505, JIS G3502, JIS G3521, GB/T 701, GB/T 4354 och ISO 16120. Vi levererar även material enligt EN-standarder vid behov. Utöver standardspecifikationer kan YS STEEL producera skräddarsydda kvaliteter med kontrollerad kemisk sammansättning, begränsat draghållfasthetsområde eller specifika beläggningskrav. Testcertifikat utfärdas för varje heat och parti för att verifiera full överensstämmelse med den begärda standarden.