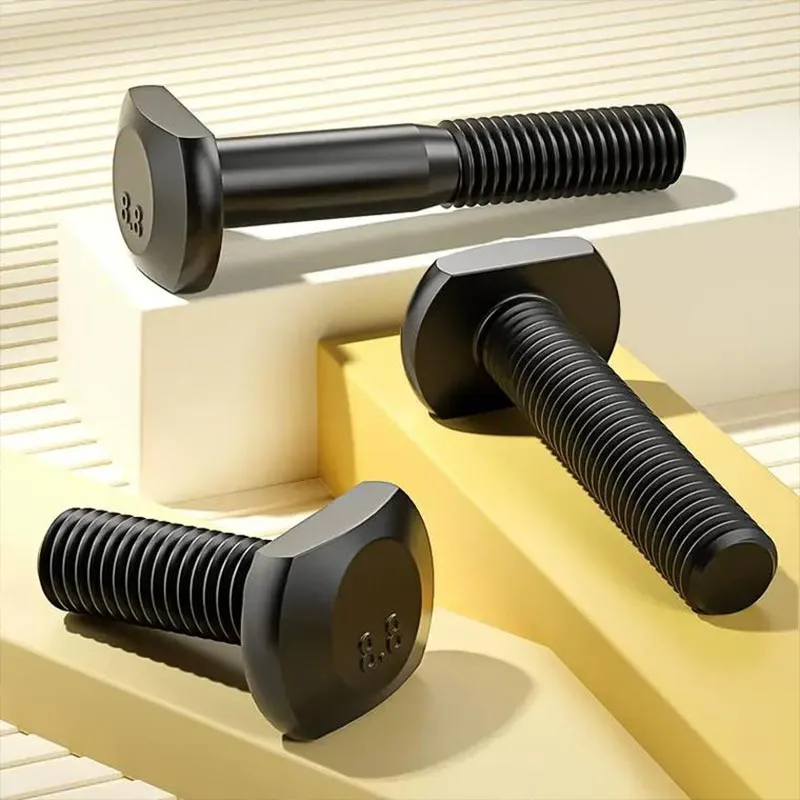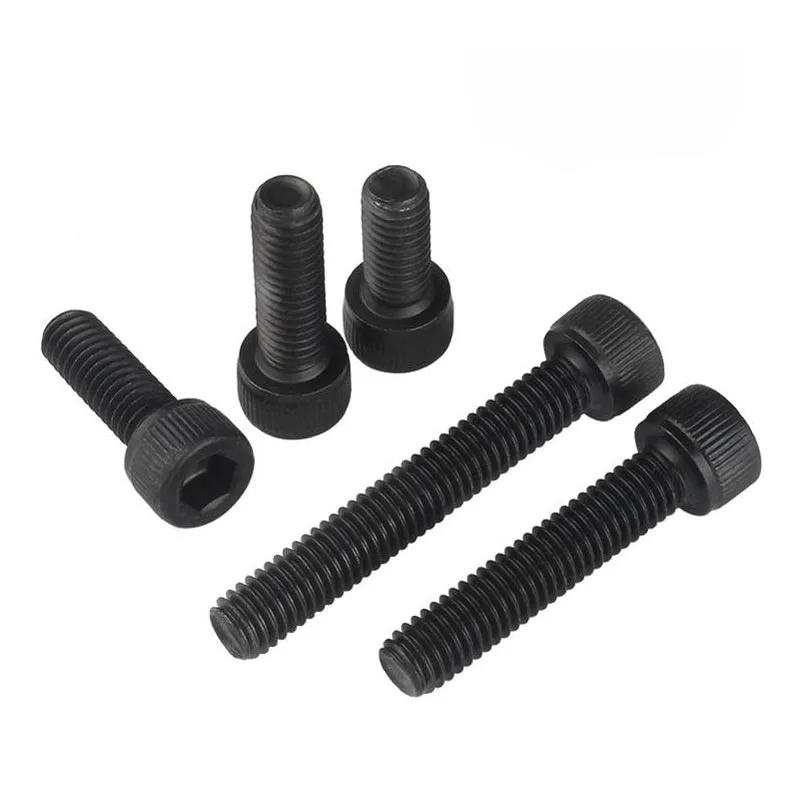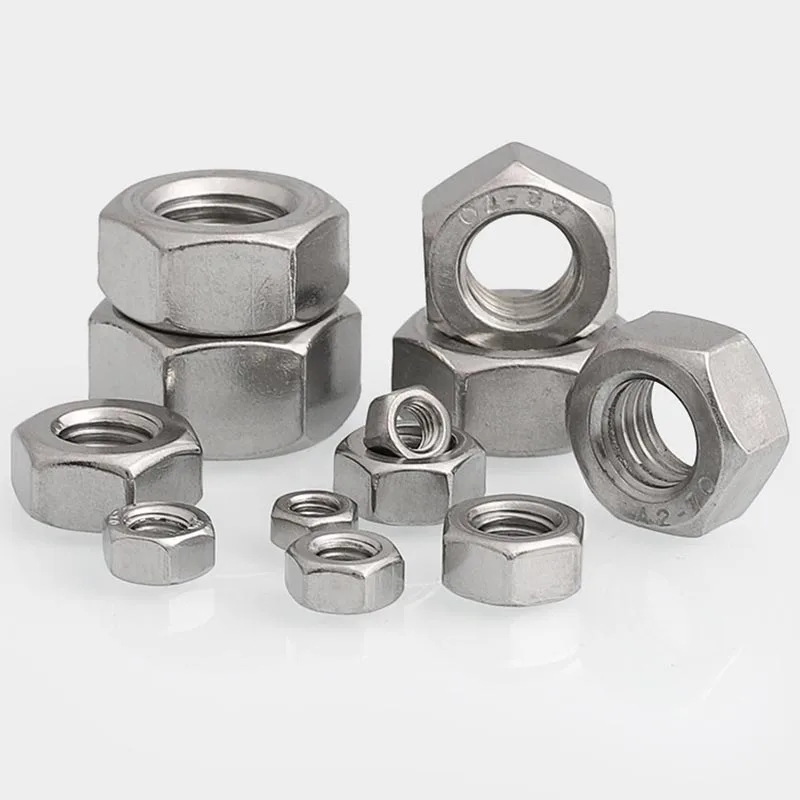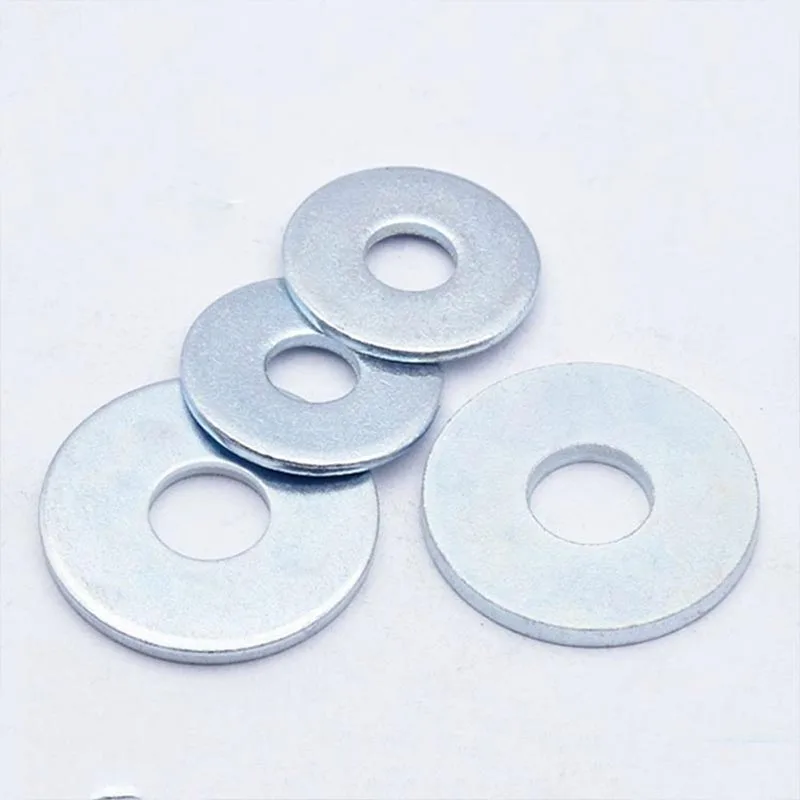
YS STÅLfokuserar på höghållfasta och precisionsklassade fästelement som fungerar tillförlitligt under högt vridmoment, upprepade belastningscykler och tuffa miljöförhållanden. Produktsortimentet täcker metriska och imperialiska storlekar, med anpassade gänglängder, huvudstilar och ytbehandlingar tillgängliga på begäran.
Olika fogkonstruktioner kräver olika typer av fästelement. De vanligaste kategorierna som tillhandahålls av YS STEEL inkluderar:
Att välja rätt materialkvalitet påverkar direkt fästelementets prestanda, livslängd och säkerhet. YS STEEL tillverkar maskinfästen av följande vanliga material:
Hårdhetsintervallen är noggrant kontrollerade. Till exempel har en klass 8.8-bult vanligtvis en hårdhet på 22–32 HRC, medan klass 12.9-bultar sträcker sig från 39–44 HRC. YS STEEL verifierar hårdhet, draghållfasthet, sträckgräns, töjning och slagseghet genom interna tester och tredjepartslaboratorier.
Tabellen nedan sammanfattar nyckelproduktparametrar för YS STEEL maskinfästen. Dessa värden fungerar som en allmän referens; faktiska mått och egenskaper beror på vald standard och kvalitet.
| Typ av fästelement | Gemensamma standarder | Diameterintervall | Längdintervall | Materialkvaliteter | Draghållfasthet | Beläggningsalternativ | Typisk användning |
|---|---|---|---|---|---|---|---|
| Sexkantsbult | ISO 4014, DIN 931, ASME B18.2.1 | M6–M64 / 1/4"–2-1/2" | 10 mm–600 mm | 8,8, 10,9, 12,9, A2-70, A4-80 | 800–1 220 MPa | Zink, HDG, svart oxid, PTFE | Motorfästen, växellådor, ramar |
| Insexskruv | ISO 4762, DIN 912, ASME B18.3 | M3–M36 / #0–1-1/2" | 6 mm–300 mm | 12,9, A2-70, A4-80 | 1 220 MPa | Svartoxid, zink-nickel, slät | Verktygsmaskiner, robotik, matriser |
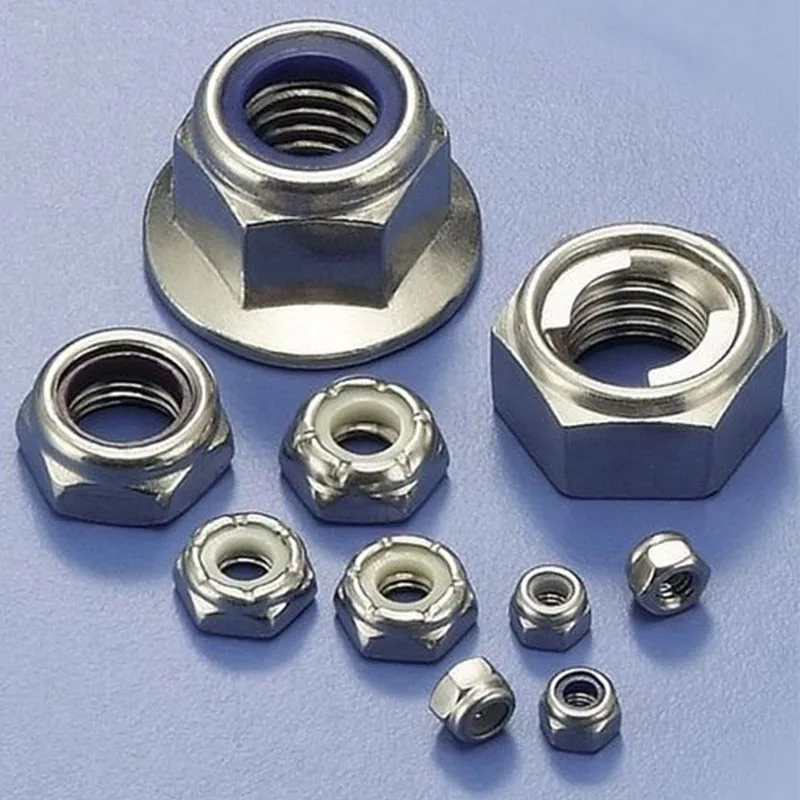
| Sexkantsmutter | ISO 4032, DIN 934, ASME B18.2.2 | M6–M64 / 1/4"–2-1/2" | — | 8, 10, 12, A2, A4 | Bevislast upp till 1 200 MPa | Zink, HDG, slätt | Allmän montering, flänsförband |
| Tung sexkantsmutter | ISO 4033, ASME B18.2.2 | 1/2"–3" | — | 2H, DH, A563 Grad C/DH | 1 034–1 200 MPa | HDG, vanlig, svart | Konstruktionsstål, kranar, broar |
| Platt bricka | ISO 7089, DIN 125, ASME B18.22.1 | M5–M64 / 3/16"–3" | Tjocklek 1 mm–8 mm | Kolstål, rostfritt | — | Zink, HDG, slätt | Lastfördelning, ytskydd |
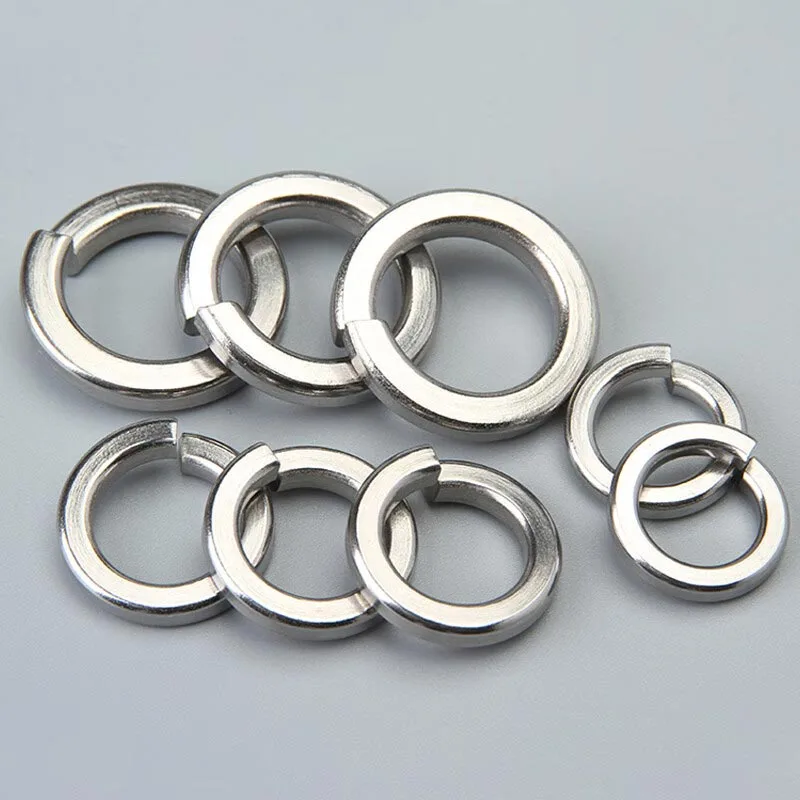
| Fjäderbricka | DIN 127, GB/T 93 | M5–M48 | — | Fjäderstål 65Mn, rostfritt | — | Zink, fosfat, vanligt | Vibrationsmotstånd, låsning |
| Gängad stång | DIN 975, ASME B18.31.3 | M6–M64 / 1/4"–2" | 1 m, 3 m, anpassad | 4,8, 8,8, 10,9, A2, A4 | 400–1 000 MPa | Vanligt, zink, HDG | Spännsystem, ankarbultar, U-bultar |
| Stiftstift | ISO 8734, DIN 6325, ASME B18.8.2 | 1 mm–50 mm | 5 mm–200 mm | Legerat stål, rostfritt | Hårdhet 58–62 HRC | Vanlig, svart oxid | Uppriktning, skjuvlastöverföring |
| Flänsbult | ISO 4162, DIN 6921 | M5–M20 | 10 mm–120 mm | 8,8, 10,9, A2 | 800–1 040 MPa | Zink, svart, HDG | Bilar, pumpar, kompressorer |
| Vagnsbult | DIN 603, ASME B18.5 | M6–M20 / 1/4"–3/4" | 12 mm–300 mm | 4,8, 8,8, A2 | 400–800 MPa | Zink, HDG | Trä-till-metall, bevakning, transportörer |
Ytbehandling förlänger livslängden och förhindrar galvanisk korrosion. YS STEEL maskinfästen finns tillgängliga med följande beläggningar:
YS STÅL upprätthåller strikt kvalitetskontroll under hela tillverkningsprocessen. Alla maskinfästen är tillverkade av certifierade råvaror med full spårbarhet. Varje parti innehåller ett materialtestcertifikat enligt EN 10204 3.1 eller 3.2. Interntester omfattar dimensionsinspektion, hårdhetsprovning, dragprovning, gängmätning och ytbeläggningstjockleksmätning. Tredjepartsinspektion av SGS, TUV eller BV kan ordnas före leverans.
Anpassad tillverkningskapacitet inkluderar:
YS STÅL stöder både prototyp- och högvolymproduktion, med typiska ledtider på 15–25 dagar för standardstorlekar och 25–45 dagar för anpassade artiklar, beroende på orderkvantitet och specifikationskomplexitet.
Maskinfästen från YS STEEL används inom ett brett spektrum av industrier:
F: Vilka är de vanligaste kvaliteterna för maskinfästen och hur vet jag vilken jag ska använda?
A:De vanligaste metriska graderna är 8,8, 10,9 och 12,9 för bultar och skruvar, med 8, 10 och 12 muttrar. Klass 8.8 är medelstort kolstål med en minsta draghållfasthet på 800 MPa och är lämplig för allmänna maskiner. Grade 10.9 ger 1 000 MPa draghållfasthet och används i högbelastningsförband som motorfästen och strukturella anslutningar. Grade 12.9 erbjuder den högsta hållfastheten vid 1 200 MPa men har minskad duktilitet och större känslighet för väteförsprödning, så den bör endast användas där hög klämkraft behövs och beläggningsprocesser kontrolleras. För imperialistiska fästelement är klass 5 och grad 8 vanliga, med grad 8 som motsvarar metrisk klass 10.9. Matcha alltid mutterkvaliteten med bultkvaliteten för att undvika för tidigt fel.
F: Hur väljer jag mellan metriska och imperialistiska maskinerifästen?
A:Valet beror på utrustningens ursprung, befintliga verktyg och designstandarder. Metriska fästelement är standard i Europa, Asien och de flesta moderna maskiner byggda enligt ISO-standarder. Imperialiska (tum) fästelement är vanliga i Nordamerika, särskilt i äldre utrustning och ASME-designade system. Blanda inte metriska och imperialiska gängor, eftersom gängstigning och flankvinklar skiljer sig åt. För nya konstruktioner rekommenderar YS STEEL metriska fästelement för global kompatibilitet och enklare inköp. Om du byter ut befintlig hårdvara, mät gängdiametern och stigningen med en gängmätare och verifiera standarden mot ISO- eller ASME-diagram innan du beställer.
F: Vilka beläggningar är bäst för korrosiva miljöer?
A:För milt korrosiva inomhusmiljöer räcker det med zinkplätering med passivering. För utomhusexponering och fuktiga förhållanden ger varmförzinkning en tjock offerbeläggning som skyddar det underliggande stålet i årtionden. I marina miljöer eller miljöer med hög salthalt, använd A4 rostfritt stål eller zink-nickellegering. Dacromet- och Geomet-beläggningar är utmärkta för bil- och vindenergi eftersom de ger hög korrosionsbeständighet utan risk för väteförsprödning. För kemisk bearbetningsutrustning kombinerar PTFE-belagda fästelement i rostfritt stål korrosionsbeständighet med kemisk tröghet. YS STEEL kan rekommendera den optimala beläggningen baserat på saltspraytestkrav och driftstemperatur.
F: Hur ska jag förvara maskinfästen för att förhindra korrosion och bibehålla kvaliteten?
A:Förvara fästelement i en torr, temperaturkontrollerad miljö med en relativ luftfuktighet under 60 %. Förvara dem i originalförpackningen fram till montering. Undvik direktkontakt med betonggolv eller andra porösa ytor som kan fånga upp fukt. Använd pallar eller hyllor med plast- eller träavskiljare. För pläterade fästelement, inspektera förpackningen för skador som kan exponera ytan. Om fästelement förvaras under längre perioder, överväg att använda vapor corrosion inhibitor (VCI) påsar eller rostskyddande olja. Följ alltid först in, först ut lagerrotation. YS STEEL förpackar fästelement i fuktbeständiga kartonger eller bulkpåsar och kan tillhandahålla skräddarsydda förpackningar för långsiktiga lagringsbehov.