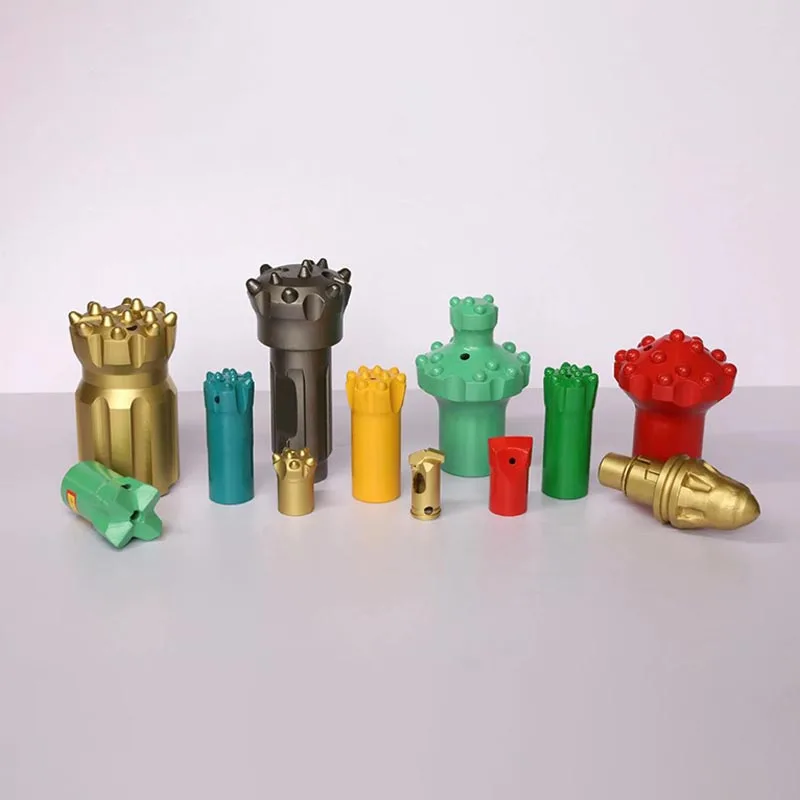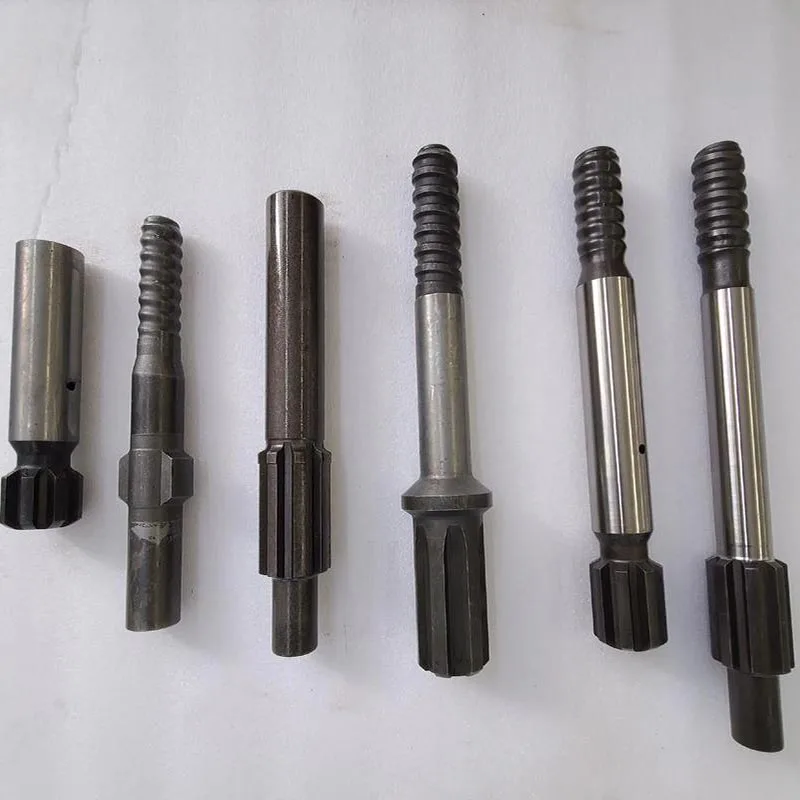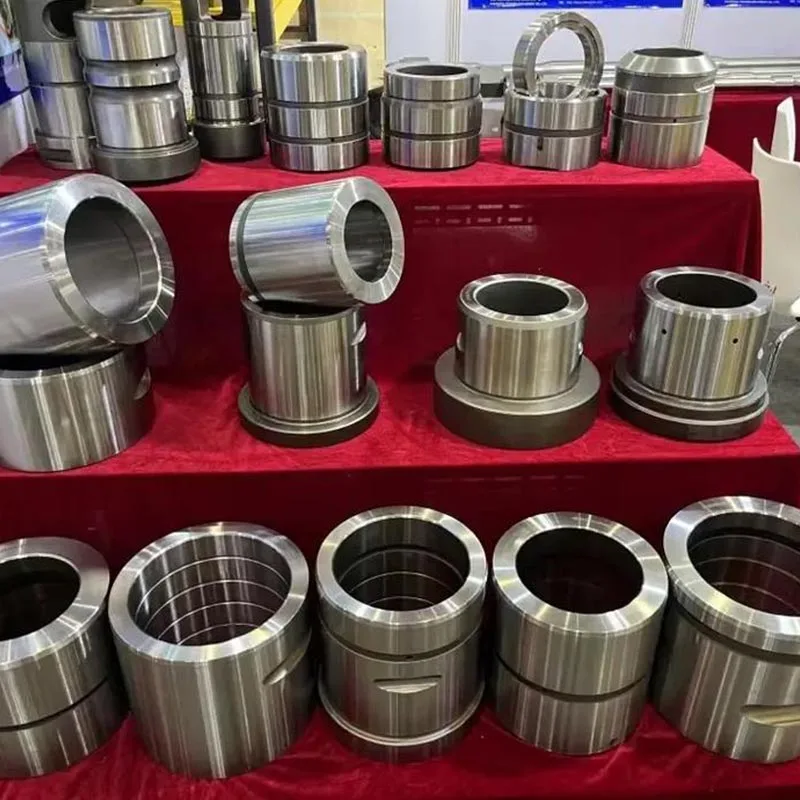
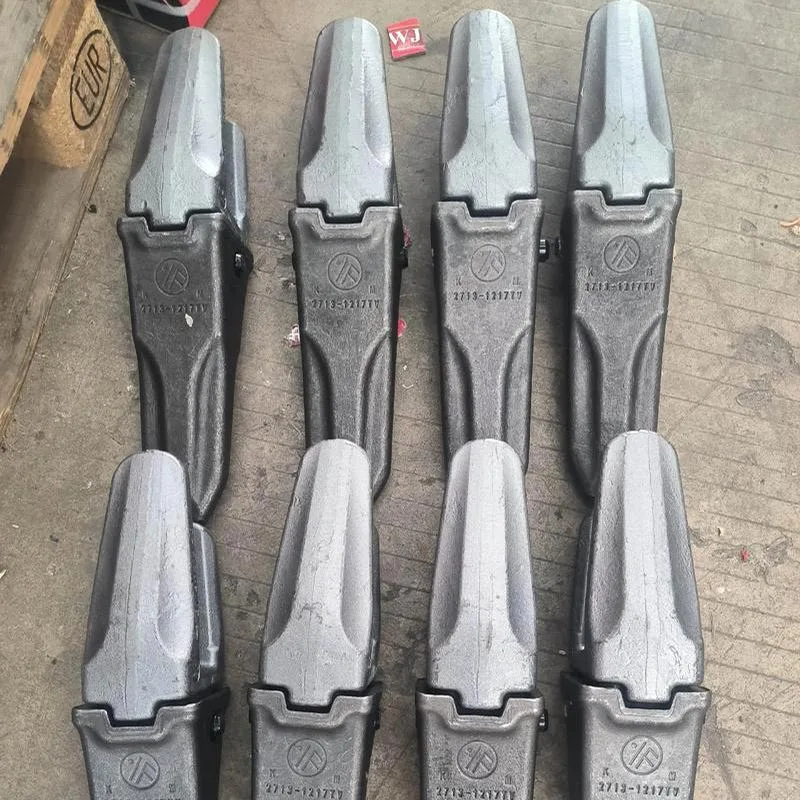
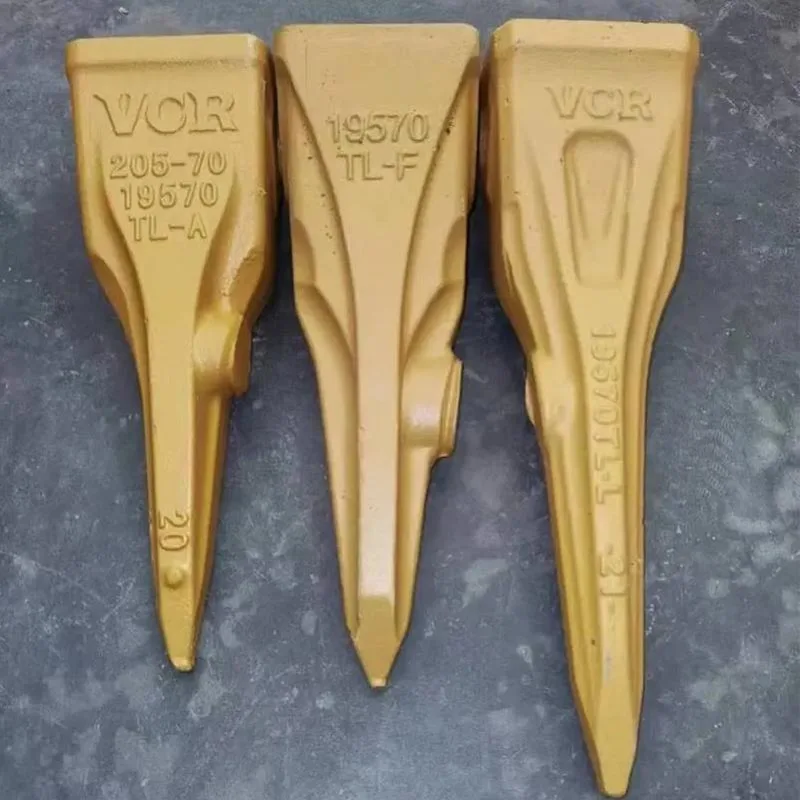
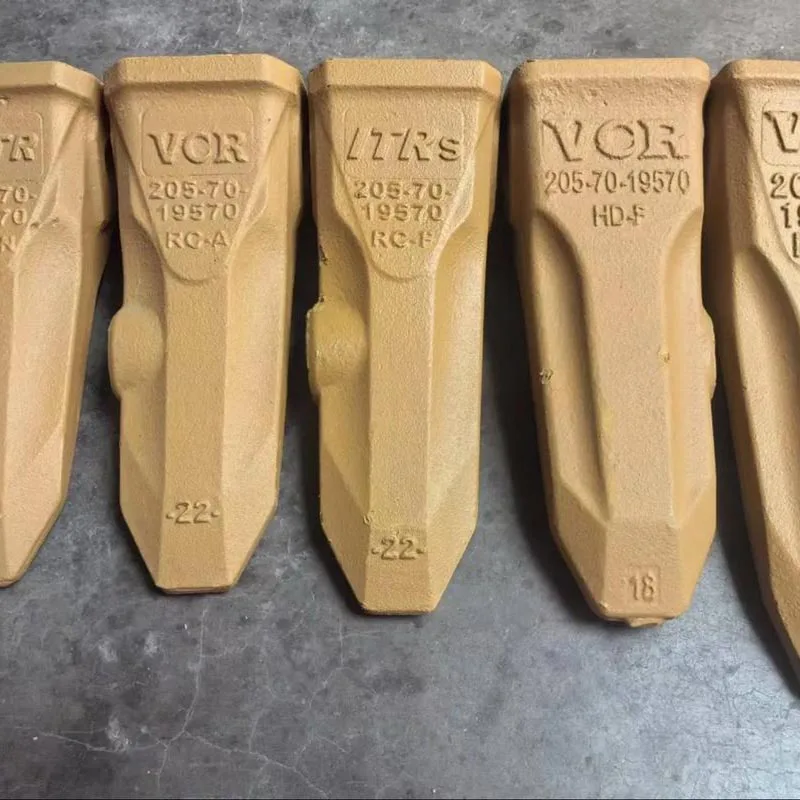
Grävmaskinsskoptänderna som levereras av YS STEEL factory är indelade i tre typer: jordarbetständer, gruvtänder och stentänder, lämpliga för grävmaskiner i hela tonnage från 1 till 50 ton. De kan kombineras med tandsäten, tand drev och fjäderspännen som en komplett uppsättning komponenter.
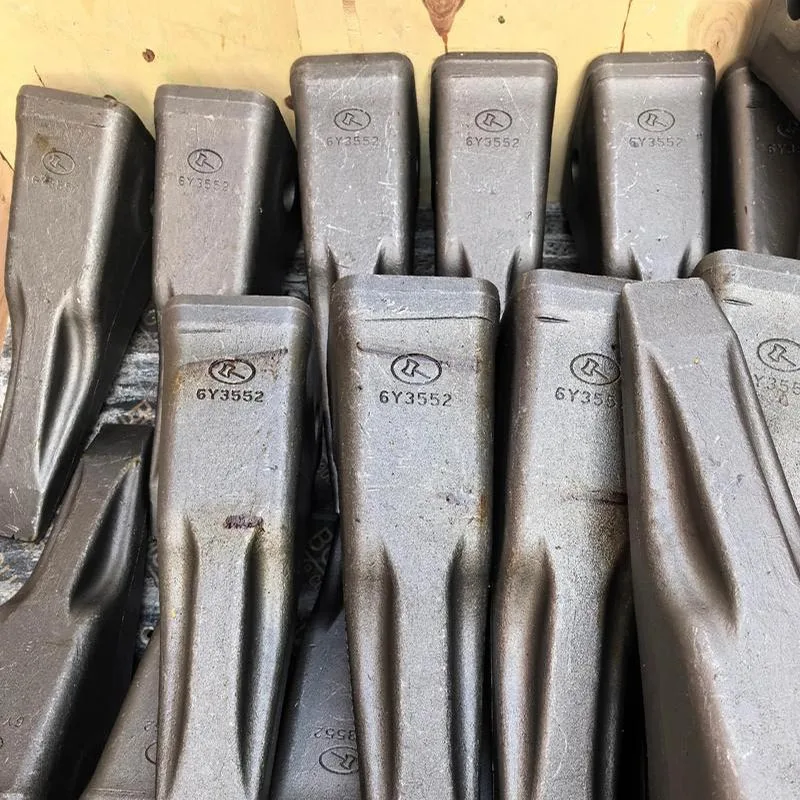
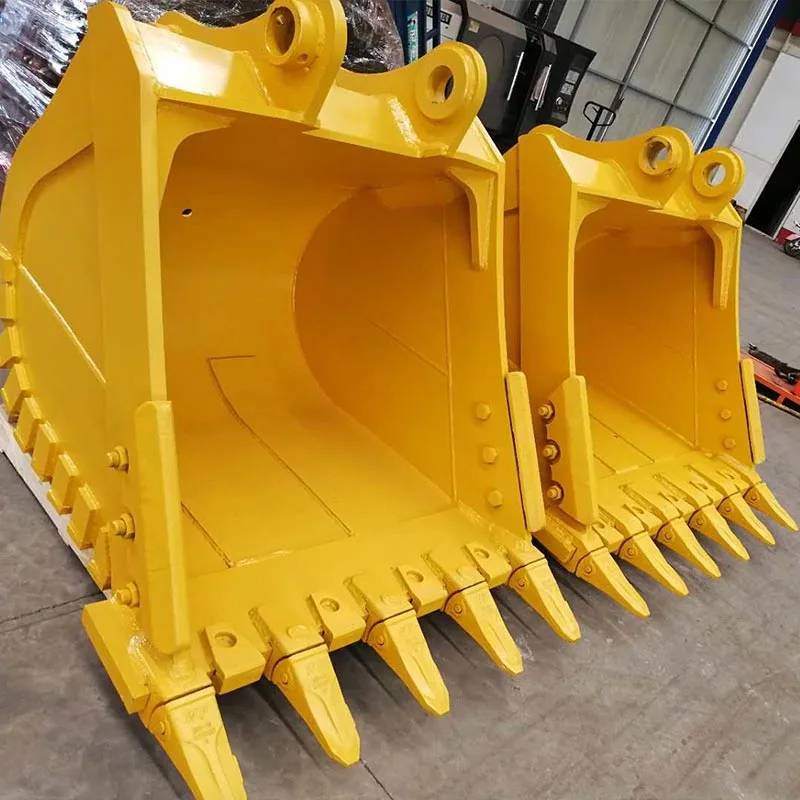
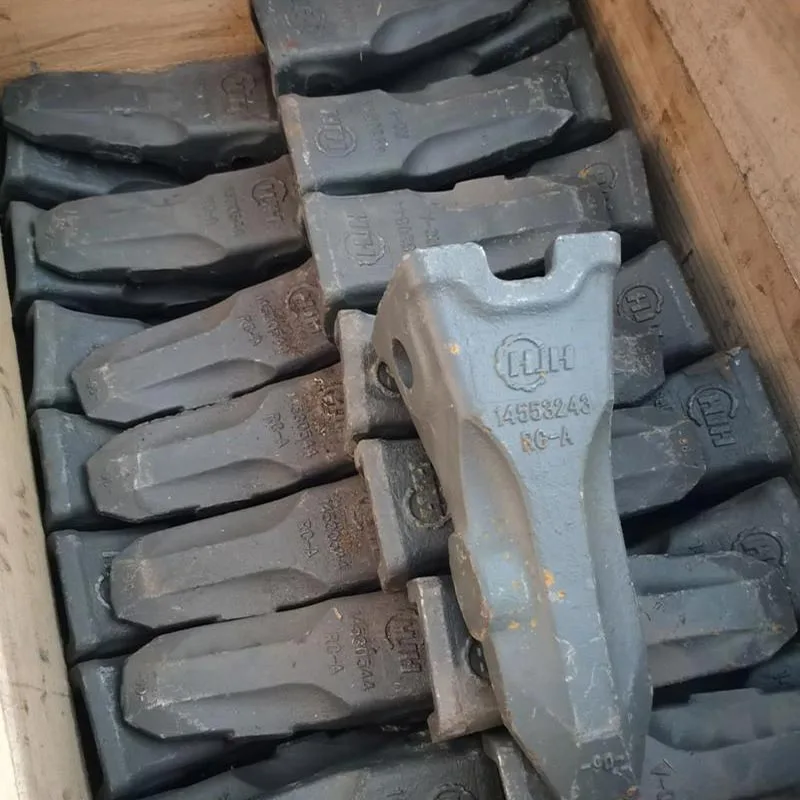
1. Högkrombasmaterial, enhetlig slitstark lagerstruktur
2. Segmenterad härdande och härdande värmebehandling, differentierad prestanda hos tandspetsen och tandkroppen
3. Exakt formgjutning, kontrollerbar monteringsgap
4. Fullständigt fungerande matris av tandtyp, som täcker modeller i alla tonnage
5. Full-process kvalitetsinspektion, redo att exportera och kompletta exportlösningar
Vanligtvis leder den höga hårdheten på skoptänderna till frakturer, medan den goda segheten orsakar snabbt slitage. Vår Grävskopets tänder förlitar sig på materialformulering och segmenterad värmebehandling för att balansera hårdhet och seghet, undviker plötsligt tandbrott och maskinavstängning under arbete med hårt berg.
Icke-standardiserade skoptänders storleksavvikelser kan orsaka funktionsskakning, accelererande tandslitage och skada tand sittplats. Exakta gjutformar kontrollerar passningsgapet, vilket minskar den totala underhållskostnaden.
För markarbete orsakar användning av stentänder högt motstånd; för gruvdrift är det benäget att använda jordarbetständer att gå sönder. Av differentiera tandtyper efter arbetsförhållanden, det hjälper kunderna att välja rätt modell och utöka tillbehörets livslängd.
Det finns ingen anledning att separat köpa tandsäten, stift och fjäderspännen separat. Den kompletta uppsättningen av slitage delar kan paketeras och exporteras som en helhet, vilket minskar komplexiteten för koordinering och montering av containers.
Endast använda gamla prover kan användas för mätning och formöppning, utan behov av fullständiga ritningar; det kan det vara parat med en komplett uppsättning inspektionsdokument för att uppfylla acceptanskraven för utländska gruvprojekt.
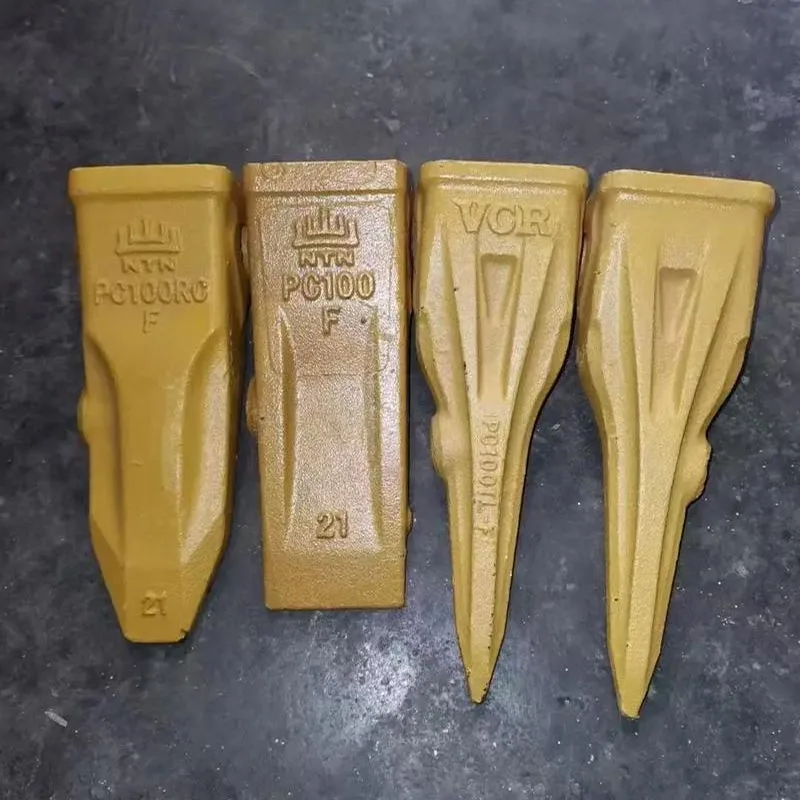
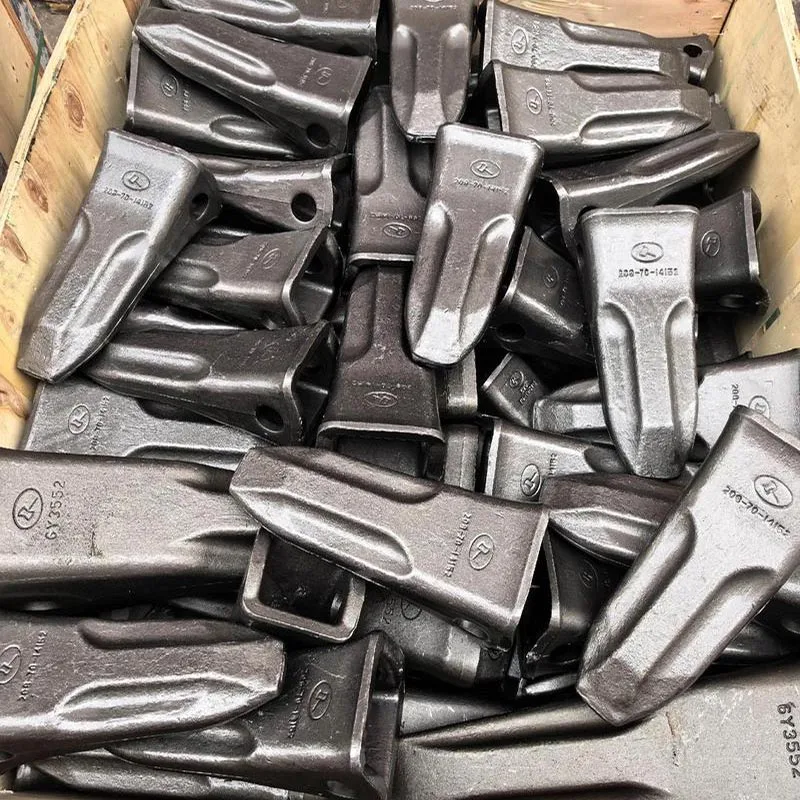
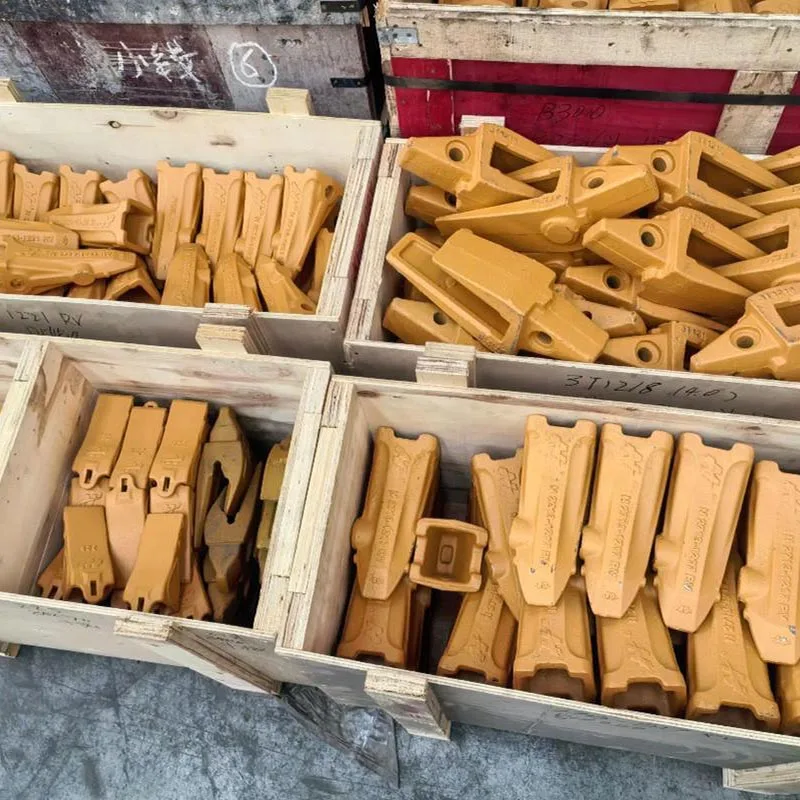
Standardreferensparametrar, specialtillverkade enligt krav på projektritningar
| Parameter | Teknisk specifikation |
| Material | Slitbeständig legering med hög krom |
| Värmebehandling | Härdning & härdning |
| Hårdhet | HRC 42–50 |
| Tandtyp | Jord / gruvdrift / stenhinktänder |
| Tillämpligt Tonnage för grävmaskin | 1-50 ton |
| Ytbehandling | Grundmålning |
| Applikationsvillkor | Gruvor, stenbrott, jord-bergarbeten, schaktning av infrastruktur, hantering av byggavfall |
| Valfri tjänst | Icke-standardiserad formanpassning, kompletta uppsättningar (tandadapter-stiftring), exportförpackning, OEM-service |
A1: Defekter i materialvärmebehandling, för stort mellanrum mellan skoptänderna och tandsätena, grov utgrävning vid webbplats, och oöverensstämmelse mellan tandform och arbetsförhållanden kan alla orsaka frakturer. Omfattande utredning av arbetar villkor och tillbehörsstatus är nödvändiga.
S2: Det rekommenderas inte att använda överläggssvetsning för reparation. Svetsning kommer att skada den ursprungliga värmebehandlingen mikrostruktur, vilket avsevärt minskar växelkroppens seghet. Det är benäget att spricka under användning. När slitage når tröskeln är det säkrare att byta ut den nya delen direkt.
A3: Ja, vi kan ta emot prover för mätning och formtillverkning, såväl som gjutning. Formens produktionscykel beror på produktens komplexitet och tar 15 till 25 arbetsdagar.
A4: Vi har vår egen gjutningsfabrik. Alla processer inklusive råvaruanskaffning, gjutning, värmebehandling och kvalitetskontroll genomförs internt. Processparametrarna kan justeras. Online videofabriksinspektion är stöds, vilket säkerställer mer stabil batchkvalitet.
A5: Vanligt lager tillgängligt för omedelbar leverans inom 4-8 arbetsdagar; Anpassade formbeställningar tar 15-25 arbeten dagar. Vi stödjer både sjö- och luftexportlogistiktjänster.
Adress
Unit1, 128 Building, Nanhuxiangjun, Lunan District, Tangshan City, Hebeiprovinsen, Kina
Tel
E-post